Quy Trình Sản Xuất Thùng Carton Tại Xưởng Bao Bì Giấy
Nguyễn Nhật Lân•
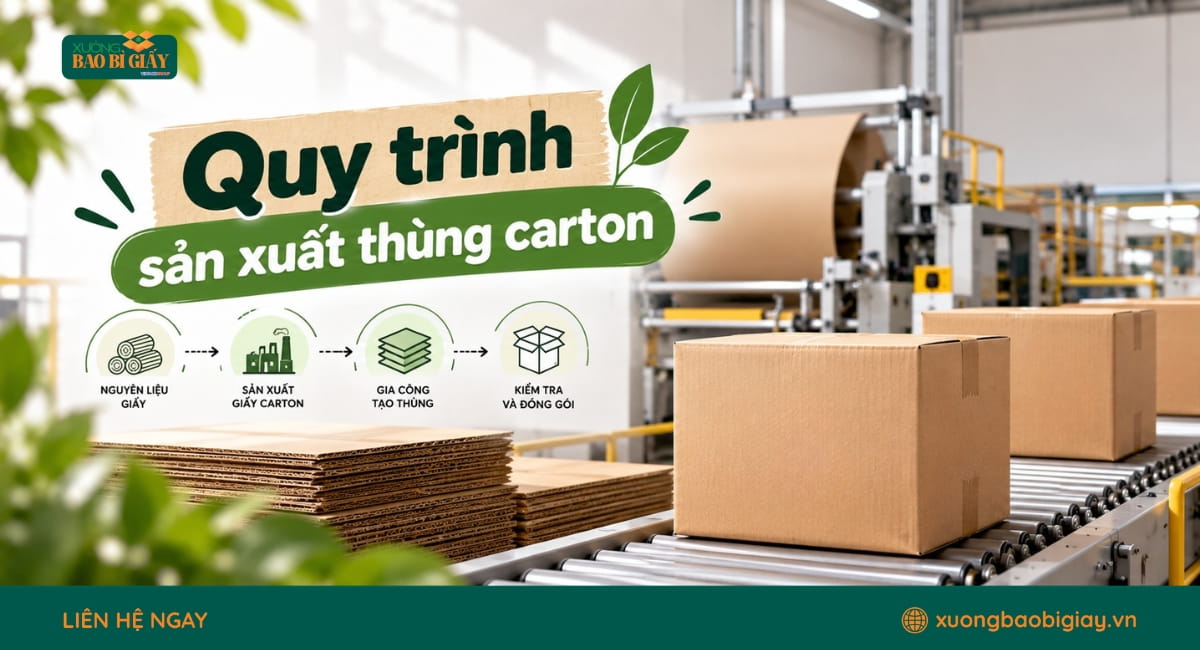
Quy trình sản xuất thùng carton tại Xưởng Bao Bì Giấy được triển khai theo từng công đoạn từ tiếp nhận quy cách, lựa chọn giấy, tạo sóng, bồi giấy, in ấn, bế hoặc chạp rãnh đến đóng ghim/dán và kiểm tra thành phẩm. Hệ thống máy móc tại xưởng giúp kiểm soát đồng bộ kích thước, kết cấu sóng, chất lượng bề mặt và hình in theo mẫu đã duyệt. Quy trình được áp dụng linh hoạt cho thùng carton 3 lớp, 5 lớp và nhiều quy cách đóng gói theo yêu cầu doanh nghiệp.
Quy Trình Sản Xuất Thùng Carton Chuyên Nghiệp Tại Xưởng Bao Bì Giấy
Quy trình 8 bước sản xuất thùng carton tại Xưởng Bao Bì Giấy
Tại Xưởng Bao Bì Giấy, quy trình sản xuất thùng carton được thực hiện tuần tự từ khâu chọn giấy, tạo sóng, cắt phôi đến in ấn, tạo hình và kiểm tra thành phẩm trước khi giao hàng.
Bước 1: Xác định quy cách và lựa chọn nguyên liệu giấy
Trước khi sản xuất, xưởng xác định các thông số cơ bản như kích thước thùng, trọng lượng hàng hóa, số lớp carton, loại sóng và yêu cầu về khả năng chịu lực.
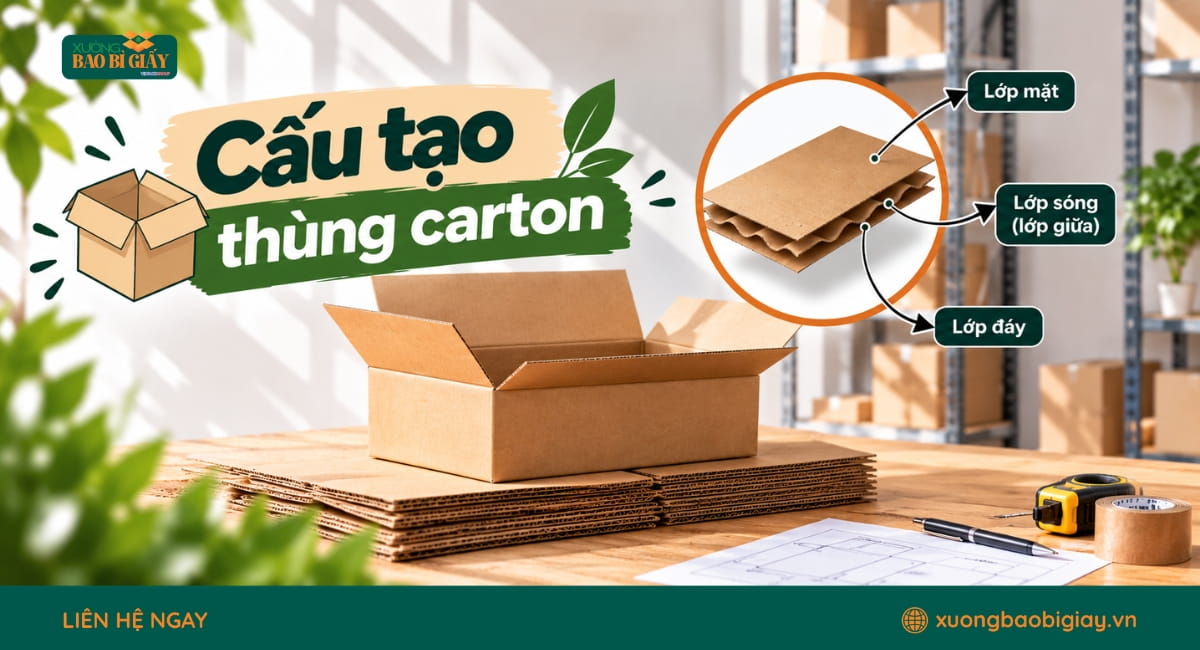
Từ những thông tin này, loại giấy và định lượng phù hợp sẽ được lựa chọn cho từng lớp cấu tạo. Với thùng carton 3 lớp, 5 lớp hoặc 7 lớp, cách phối giấy giữa lớp mặt, lớp sóng và lớp đáy có thể khác nhau tùy mục đích đóng gói.
Việc chọn đúng nguyên liệu ngay từ đầu giúp hạn chế tình trạng thùng quá mềm, dễ móp hoặc sử dụng lượng giấy lớn hơn nhu cầu thực tế.
Bước 2: Tạo sóng và ghép các lớp giấy thành tấm carton
Giấy cuộn được đưa vào máy tạo sóng để hình thành lớp giấy có cấu trúc lượn sóng. Tùy yêu cầu kỹ thuật, xưởng có thể sử dụng các dạng sóng phổ biến như A, B, C hoặc E.
Sau khi tạo sóng, lớp giấy sóng được ghép với giấy mặt và các lớp giấy còn lại bằng keo để tạo thành tấm carton hoàn chỉnh. Với carton nhiều lớp, quá trình ghép được thực hiện theo đúng kết cấu đã xác định trước đó.
Công đoạn này ảnh hưởng lớn đến độ cứng, khả năng chịu nén và độ ổn định của toàn bộ tấm carton.
Bước 3: Xả khổ và cắt phôi theo kích thước thùng
Tấm carton sau khi tạo hoàn chỉnh được xả khổ và cắt thành từng phôi theo kích thước thực tế của đơn hàng.
Kích thước phôi phải được tính dựa trên chiều dài, chiều rộng, chiều cao của thùng, đồng thời cộng thêm phần tai dán, nắp thùng và các vị trí cần chạp hoặc cấn nếp.
Nếu phôi cắt sai kích thước, thùng sau khi tạo hình có thể bị lệch nắp, sai kích thước lọt lòng hoặc khó đóng gói sản phẩm.
Bước 4: In logo và thông tin trên bề mặt carton
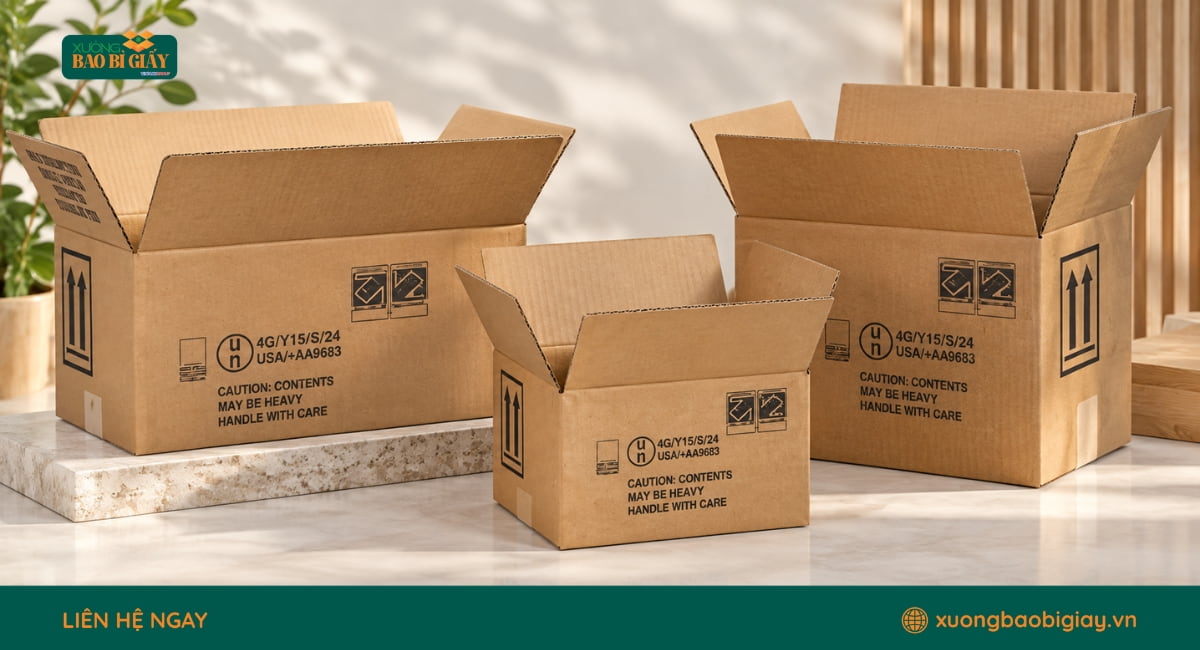
Sau khi chuẩn bị phôi, các nội dung như logo, tên thương hiệu, thông tin sản phẩm, ký hiệu vận chuyển hoặc hướng dẫn bảo quản được in lên bề mặt thùng.
Tùy yêu cầu về hình ảnh, số màu và độ sắc nét, thùng carton có thể được in bằng Flexo hoặc in Offset kết hợp bồi giấy.
In Flexo phù hợp với các mẫu thùng có nội dung đơn giản, cần sản xuất số lượng lớn. Trong khi đó, Offset thường được lựa chọn khi yêu cầu hình ảnh chi tiết hoặc bề mặt in có tính thẩm mỹ cao hơn.
Trước khi in hàng loạt, cần kiểm tra nội dung, vị trí in và màu sắc để hạn chế sai lệch giữa bản thiết kế và sản phẩm thực tế.
Bước 5: Chạp rãnh, cấn nếp và bế tạo hình
Phôi carton tiếp tục được gia công để hình thành kết cấu thùng.
Với các mẫu thùng đối khẩu thông thường, phôi sẽ được chạp rãnh, cấn nếp và tạo các phần nắp theo đúng kích thước thiết kế. Những mẫu có hình dáng đặc biệt, tay xách, lỗ thoáng hoặc kết cấu khóa gài sẽ được bế bằng khuôn riêng.
Đường cấn cần đúng vị trí để khi gấp, các cạnh thùng vuông và đều. Nếu cấn lệch hoặc quá sâu, bề mặt giấy có thể bị nứt hoặc làm giảm độ bền tại vị trí gấp.
Sau khi tạo hình, hai mép thân thùng được liên kết với nhau bằng keo hoặc ghim tùy theo cấu trúc và yêu cầu chịu lực.
Dán keo thường được sử dụng cho các loại thùng phổ thông, yêu cầu bề mặt gọn và thuận tiện khi đóng gói. Ghim có thể được lựa chọn đối với những mẫu thùng cần tăng độ chắc chắn tại vị trí nối mép.
Mối ghép phải thẳng, bám chắc và không làm lệch kết cấu tổng thể của thùng.
Bước 7: Kiểm tra chất lượng trước khi đóng kiện
Trước khi xuất xưởng, thùng carton được kiểm tra lại các tiêu chí chính như kích thước, độ vuông góc, đường cấn, mép dán hoặc mối ghim, chất lượng hình in và khả năng gấp mở.
Với các đơn hàng có yêu cầu cao, xưởng có thể đối chiếu mẫu thực tế với sản phẩm cần đóng gói để kiểm tra mức độ vừa vặn và khả năng sử dụng.
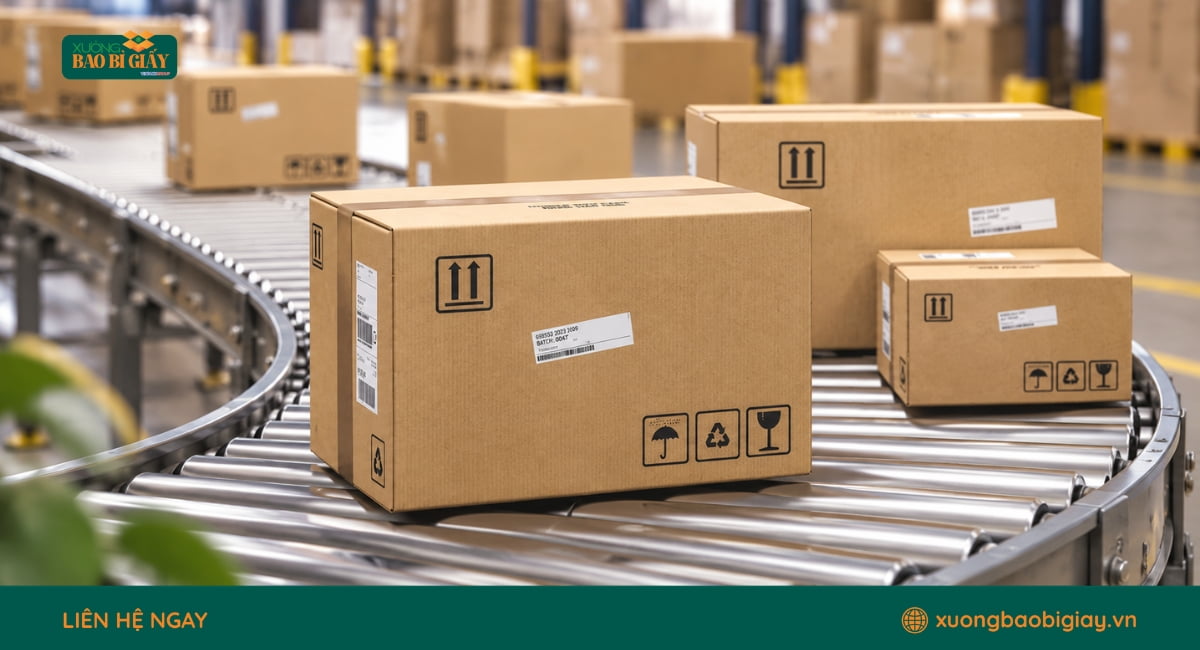
Những sản phẩm đạt yêu cầu sẽ được xếp phẳng, bó kiện và đóng gói để thuận tiện cho quá trình lưu kho và vận chuyển.
Bước 8: Đóng kiện và giao hàng
Thùng carton sau khi kiểm tra được xếp theo số lượng quy định, bó thành từng kiện và bảo quản trong điều kiện phù hợp trước khi giao.
Việc xếp phẳng giúp giảm diện tích vận chuyển và hạn chế tình trạng móp, cong trong quá trình giao hàng. Khi nhận hàng, khách hàng chỉ cần dựng thùng, gấp đáy và sử dụng theo đúng kết cấu đã thiết kế.
Các tiêu chí đánh giá quy trình sản xuất thùng carton đạt chuẩn
Tiêu chuẩn đánh giá quy trình sản xuất bao bì thùng carton đòi hỏi khắt khe về định lượng giấy, biên dạng sóng, thông số cơ học và độ sắc nét in ấn:
Tiêu chuẩn về chất liệu và định lượng giấy
Chất lượng nguyên liệu khởi đầu được đo lường thông qua các chỉ số định lượng GSM, cấu trúc số lớp và độ tinh khiết:
Định lượng giấy (GSM): Trọng lượng giấy tính trên mỗi mét vuông (g/m²). Giấy mặt ngoài, lớp sóng giữa và giấy đáy phải đúng định lượng cam kết để đảm bảo khả năng chịu lực.
Số lớp giấy: Thùng đạt chuẩn phải đúng cấu trúc số lớp (3 lớp, 5 lớp hoặc 7 lớp) tùy thuộc vào mục đích sử dụng.
Chất lượng nguyên liệu: Giấy sử dụng phải có độ dai, độ bục và độ trắng phù hợp, không bị ẩm mốc hay mục nát.
Tiêu chuẩn về cấu trúc sóng và độ dày
Khả năng chống va đập phụ thuộc hoàn toàn vào biên dạng sóng giấy đều đặn cùng độ dày đồng nhất trên bề mặt:
Loại sóng giấy: Các biên dạng sóng phổ biến như sóng A, B, C hoặc E phải đều đặn, đúng chiều cao và bước sóng.
Độ dày tấm carton: Độ dày phải đồng nhất trên toàn bộ bề mặt thùng, không bị xẹp sóng hay biến dạng trong quá trình chạy máy.
Tiêu chuẩn về độ bền cơ học và kiểm định lực
Độ bền cơ học của sản phẩm thể hiện qua các bài kiểm tra nén biên ECT, nén toàn thùng BCT và giới hạn bục Mullen Test:
Chỉ số chịu lực nén biên (ECT): Đo khả năng chịu lực nén theo chiều dọc của tấm carton, giúp thùng không bị móp méo khi xếp chồng.
Chỉ số nén thùng (BCT): Khả năng chịu lực nén toàn bộ thùng khi lưu kho hoặc vận chuyển.
Độ bục (Mullen Test): Áp lực tối đa mà bề mặt giấy có thể chịu được trước khi bị thủng hoặc rách.
Tiêu chuẩn về gia công và in ấn
Sự hoàn mỹ trong khâu gia công được khẳng định qua độ chính xác kích thước, đường cấn sắc sảo cùng chất lượng mực in bền bỉ:
Độ chính xác kích thước: Sai số về chiều dài, chiều rộng và chiều cao của thùng phải nằm trong giới hạn cho phép (thường dưới ly) để khi dựng thùng không bị lệch, hở mép.
Chất lượng đường cấn và ghim/dán: Đường cấn lằn phải sắc nét, dễ gấp, không bị bục rách giấy. Mối nối dán keo hoặc bấm ghim chắc chắn, vuông vắn.
Chất lượng in ấn: Mực in sắc nét, đều màu, không bị nhòe, lem hoặc phai, hiển thị đúng thông tin và logo theo thiết kế.
Tiêu chí đánh giá quy trình sản xuất thùng carton đạt chuẩn chất lượng
Tại sao cần kiểm soát quy trình sản xuất thùng carton?
Kiểm soát quy trình sản xuất thùng carton giúp duy trì sự đồng đều từ nguyên liệu, tạo sóng, cắt phôi đến in ấn và hoàn thiện, qua đó hạn chế sai lệch kích thước, lỗi kết cấu và hình in.
Đảm bảo chất lượng thành phẩm: Quy trình chuẩn giúp kiểm soát từ khâu chọn chất liệu giấy, định lượng đến chạy sóng, giúp thùng chịu lực tốt, bảo vệ hàng hóa an toàn và hạn chế tối đa sản phẩm lỗi.
Tối ưu hóa chi phí sản xuất: Việc tính toán chính xác kích thước và sơ đồ cắt giúp giảm thiểu phế liệu giấy thừa, tiết kiệm nguyên vật liệu và hạ giá thành sản phẩm.
Nâng cao năng suất vận hành: Sự phối hợp nhịp nhàng giữa các khâu tự động hóa như chạy sóng, cắt, in ấn và đóng ghim giúp đẩy nhanh tiến độ, đáp ứng kịp thời các đơn hàng lớn.
Bảo vệ giá trị thương hiệu: Giai đoạn in ấn (Flexo/Offset) và hoàn thiện được kiểm soát chặt chẽ giúp logo, thông tin doanh nghiệp sắc nét, tạo ấn tượng chuyên nghiệp với khách hàng.
Đáp ứng tiêu chuẩn xuất khẩu: Quy trình khắt khe đảm bảo các thông số kỹ thuật (độ bục, độ nén phẳng) đạt chuẩn quốc tế, giúp hàng hóa thuận lợi thông quan sang các thị trường khó tính.
Câu hỏi thường gặp về quy trình sản xuất thùng carton
Các câu hỏi thường gặp về quy trình sản xuất thùng carton tập trung giải đáp nguồn gốc nguyên liệu, thông số thiết kế, công nghệ in và giải pháp tiết kiệm chi phí:
Nguyên liệu chính dùng để sản xuất thùng carton là gì?
Nguyên liệu chính là giấy công nghiệp gồm giấy cuộn Kraft, giấy Duplex hoặc giấy phế liệu tái chế được xử lý qua hệ thống bột giấy để tạo ra các lớp giấy mặt và giấy sóng đạt chuẩn.
Cần cung cấp thông tin gì khi đặt thiết kế kích thước riêng?
Bạn cần cung cấp kích thước lọt lòng hoặc phủ bì của sản phẩm (dài x rộng x cao), trọng lượng hàng hóa bên trong, hình thức vận chuyển và yêu cầu về in ấn logo thương hiệu.
Nên chọn công nghệ in nào tối ưu hiển thị trên thùng carton?
In Flexo là lựa chọn tối ưu về chi phí cho đơn hàng số lượng lớn và thông tin đơn giản, trong khi in Offset phù hợp với các loại thùng cao cấp đòi hỏi hình ảnh sắc nét, đa sắc.
Làm sao để giảm chi phí sản xuất trên mỗi đầu thùng?
Bạn có thể tối ưu chi phí bằng cách đặt sản xuất với số lượng lớn, lựa chọn định lượng giấy phù hợp với trọng lượng thực tế của hàng hóa và tối ưu kích thước để tránh lãng phí.
Quy trình sản xuất thùng carton khép kín và chuẩn hóa đóng vai trò cốt lõi trong việc đảm bảo chất lượng, độ bền cơ học cũng như tối ưu hóa chi phí bao bì cho doanh nghiệp. Nếu bạn còn thắc mắc hoặc cần tư vấn chi tiết hơn về các giải pháp đóng gói, hãy liên hệ trực tiếp đến Xưởng Bao Bì Giấy để nhận hỗ trợ nhanh chóng.
Tôi là Nguyễn Nhật Lân, CEO Xưởng Bao Bì Giấy. Hơn 15 năm làm nghề, tôi đã trực tiếp đứng máy, thử nghiệm từng mẫu hộp và hiểu rõ giới hạn của từng loại giấy. Với tôi, một giải pháp bao bì tốt phải bảo vệ được sản phẩm, tối ưu được chi phí và không để lại gánh nặng cho môi trường.
Cách tính định lượng giấy carton không khó, nhưng nếu bỏ qua bước này, doanh nghiệp rất dễ chọn nhầm loại thùng, dẫn đến hàng hóa bị móp méo trong quá trình vận chuyển. Chỉ số GSM trên bảng thông số kỹ thuật tưởng chừng đơn giản nhưng lại ảnh hưởng trực tiếp đến độ...
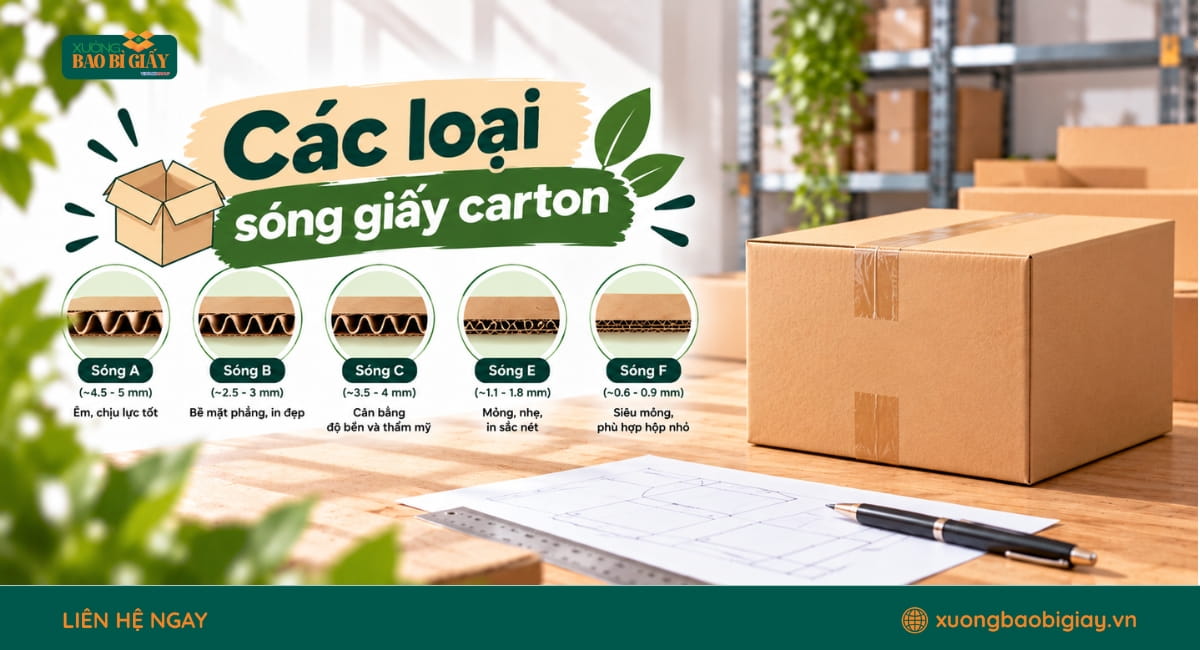
Các loại sóng giấy carton nghe qua tưởng chừng chỉ là một chi tiết nhỏ, nhưng lại là nhân tố cốt lõi quyết định độ bền vững của bao bì trước áp lực xếp chồng hay va đập. Nhiều đơn vị sản xuất thường chỉ chú ý số lớp giấy tổng thể mà bỏ quên...
Định lượng giấy là gì? Đây là chỉ số thể hiện khối lượng của giấy trên mỗi mét vuông, thường được ký hiệu bằng GSM (g/m²). Chỉ số này là một trong những căn cứ quan trọng để đánh giá độ dày, độ cứng và lựa chọn giấy phù hợp cho túi giấy, hộp giấy,...
Cấu tạo thùng carton là yếu tố cốt lõi nhưng dễ bị bỏ quên, khiến nhiều doanh nghiệp chọn sai số lớp hoặc loại sóng, dẫn đến móp méo khi xếp chồng hoặc lãng phí chi phí. Bài viết của Xưởng Bao Bì Giấy sẽ bóc tách chi tiết kết cấu chuẩn từ lớp giấy...
Bình Luận (0)
Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!



Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!